对外定做精密五金零件 薄壁、异形件与非标CNC机加工的核心能力解析
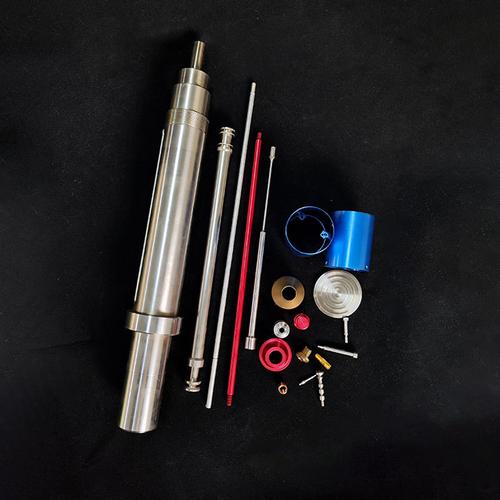
在高端制造领域,精密五金零件的定做需求日益复杂化,尤其是薄壁零件、异形结构件以及非标CNC机加工任务,对供应商的工艺能力、设备精度和工程经验提出了严苛要求。本文围绕对外定做精密五金零件的关键环节,解析如何实现高精密机械零件的高质量交付。
一、薄壁零件加工:刚度与变形的博弈
薄壁零件广泛应用于航空航天、医疗器械和精密仪器中,其壁厚常小于1mm,加工时极易因切削力、夹紧力和残余应力产生变形。对外定做此类零件时,需从以下方面控制品质:
- 工艺路线优化:采用粗加工—半精加工—精加工的分段策略,在粗加工后安排去应力工序,减少材料内应力释放导致的变形。
- 专用夹具设计:使用多点柔性夹紧或真空吸附夹具,分散夹紧力,避免局部压陷。对于回转体薄壁件,可增加工艺支撑筋,加工后去除。
- 切削参数控制:选用高转速、小切深、快进给的加工策略,降低径向切削力;搭配锋利刀具和高压冷却,减少切削热引起的热变形。
- 在线检测补偿:在机床上集成测头,实时测量关键尺寸并反馈补偿刀具路径,确保壁厚公差稳定在±0.01mm以内。
二、异形件加工:复杂几何的精准实现
异形件通常具有非规则曲面、斜孔、深腔或薄壁与加强筋交织的特征,传统三轴加工难以一次装夹完成。对外定做异形件时,多轴联动CNC加工中心成为核心装备:
- 五轴加工优势:通过RTCP(刀具中心点管理)功能,实现复杂曲面的一次装夹多面加工,避免多次装夹引入的定位误差,尤其适合叶轮、壳体类异形件。
- CAM编程策略:采用自适应余量控制与螺旋铣削路径,保持切削载荷均匀,减少刀具磨损和颤振;对于深腔区域,使用插铣或等高分层加工,确保排屑顺畅。
- 薄壁与异形复合结构:当异形件同时具备薄壁特征时,需在CAM中模拟材料去除顺序,优先加工刚性较弱区域,并辅以辅助支撑结构,防止加工中振动和让刀。
三、非标CNC机加工:从图纸到成品的一站式服务
非标机加工的核心挑战在于“无标准可循”,每批零件都可能涉及新材料、新结构和新公差要求。对外定做服务需具备完整的工程闭环能力:
- DFM可制造性分析:在报价阶段即介入,检查图纸的工艺可行性,针对薄壁、深孔、尖角等特征提出优化建议,降低加工风险与成本。
- 材料与刀具匹配:根据零件材质(如铝合金、不锈钢、钛合金、工程塑料)选择专用刀具涂层与切削参数库,确保表面粗糙度Ra0.4以内的高精密要求。
- 全流程质量管控:从原材料入库检验、首件全尺寸测量(CMM三坐标)、过程巡检到终检,建立可追溯的质量档案;对关键尺寸实施SPC统计过程控制,保证批次一致性。
- 表面处理与后工序:整合阳极氧化、电镀、钝化、喷砂等表面处理资源,以及精密去毛刺、激光打标等辅助工序,实现零件交付即用。
四、高精密机械零件的定做要点
对于高精密机械零件,精度通常要求在±0.005mm~±0.02mm之间,表面粗糙度Ra0.1~Ra0.8。对外定做时需重点关注:
- 机床精度保障:选用高精度CNC加工中心(定位精度≤0.003mm,重复定位精度≤0.002mm),并定期进行激光干涉仪校准和球杆仪检测。
- 环境控制:恒温车间(20±1℃)减少热胀冷缩对尺寸的影响,尤其对铝件和大型薄壁件至关重要。
- 检测能力配套:配置三坐标测量机、影像测量仪、圆度仪和粗糙度仪,对薄壁件的壁厚、异形件的轮廓度进行精确验证。
- 工程协同:与客户保持技术沟通,明确公差分配、基准选择和检测方法,避免因理解偏差导致验收争议。
五、
对外定做精密五金零件,尤其是薄壁机械加工异形件和非标CNC机加工高精密机械零件,考验的是供应商的工艺积累、设备实力与质量体系。选择具备多轴加工能力、完善检测手段和工程服务经验的合作伙伴,才能将复杂图纸转化为稳定可靠的高精密零件,为产品创新提供坚实支撑。
最新产品
CNC精密加工定做服务 铜、铝、不锈钢零件数控车床加工全解析
基于企业典型加工实例的数控铣削加工工艺与实施——评郑金杰《典型机械零件数控铣削加工》
机械制造工厂图纸管理中的机械零件编号与分类体系
鑫冉铸造 专业电机配件与机械零件铸造厂家
长三角精密加工合作指南 上海汽配、浙江织机零部件与苏州金属零件', 'content': '## 长三角精密加工合作指南 上海汽配、浙江织机零部件与苏州金属零件\n\n在长三角制造业协同升级的背景下,精密零件加工的区域分工日益清晰。上海汽配产品加工、浙江织机零部件加工与苏州各类金属零件加工,形成了互补性极强的供应链网络。上海醇亿自动化机械作为区域内专业从事机械零件加工与汽摩及配件代理加盟的服务商,为众多制造企业提供价格透明、品质稳定的配套解决方案。\n\n### 一、上海汽配产品加工 高精度与快速响应\n
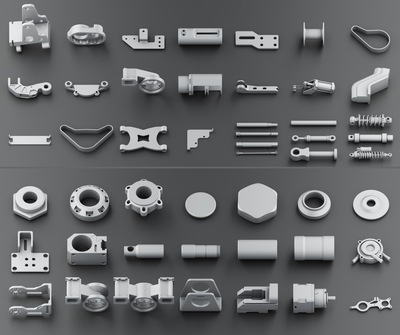
机甲内部零件3D模型资源解析 金属机械五金硬表面建模与格式应用
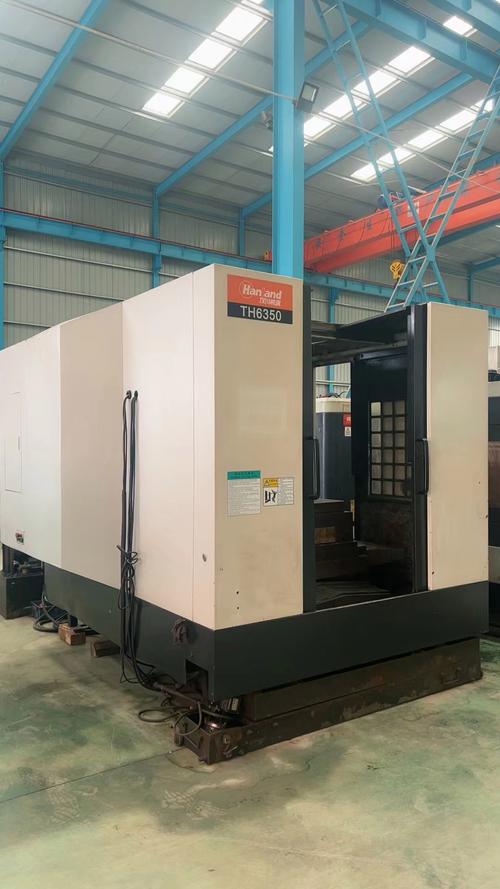
{“title”: “工业巨无霸 Hanandth 6350大型机床解析”, “content”: “在现代化工业生产的壮阔图景中,大型机床往往扮演着“母鸡”般的关键角色,它们制造着制造机器的机器。图中这台标有“hanandth6350”的大型设备,便是这样一位令人瞩目的工业巨无霸。它不仅体量庞大、结构沉稳,更以其复杂的机械零件体系,诠释着现代装备制造业的精密与力量。”}
机械零件世界探秘 从基础元件到云端资源库
暗夜之技 黑色背景下的工业机械零件分离美学
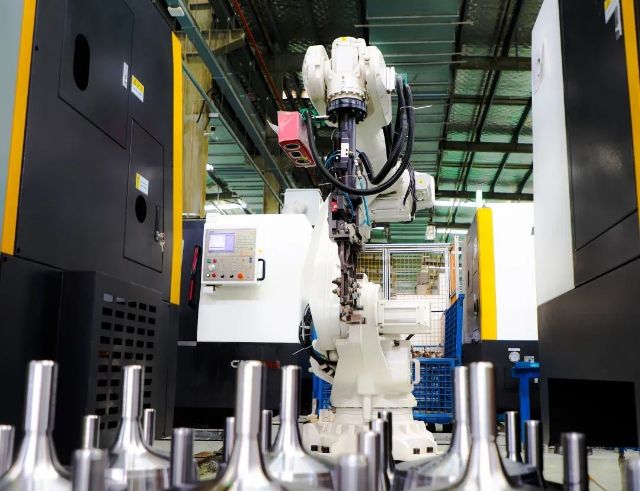
活力湾区,创业沃土 机械零件产业的创新与腾飞