做了多年机械,你知道零件材料怎么选吗?——从毛坯到尺寸的实战指南
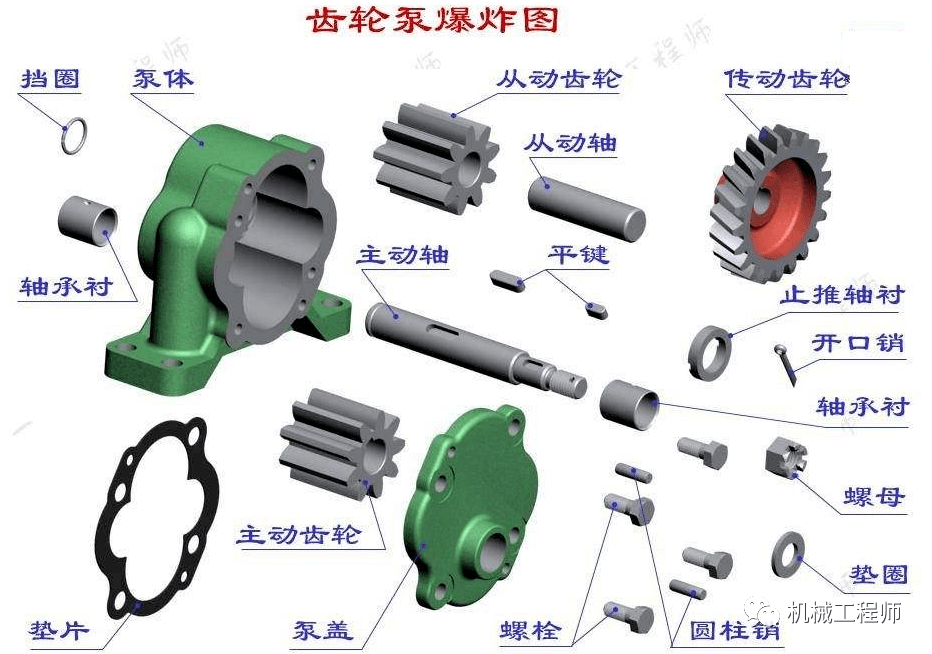
在机械设计领域,零件材料的选择是决定产品性能、成本与可靠性的关键环节。许多从业多年的工程师仍凭经验或“参照旧图”选材,缺乏系统性的方法论。本文从毛坯形式、零件尺寸、受力状态及工艺性四个维度,梳理机械零件材料选择的实战逻辑,供各位同行参考。
一、先定毛坯:材料选择与毛坯成形工艺深度耦合
毛坯的选择直接影响材料利用率与加工成本,而材料本身又必须与毛坯工艺匹配。
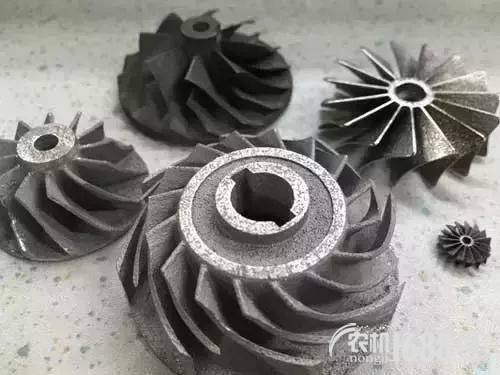
- 铸件毛坯:优先选铸造性能好的材料,如灰铸铁(HT200/HT250)、球墨铸铁(QT450-10)、铸钢(ZG270-500)及铝合金(ZL104)。适合形状复杂、批量较大的箱体、支架类零件。注意:铸件壁厚不能过薄,否则易产生浇不足或冷隔缺陷。
- 锻件毛坯:要求材料塑性好、锻造温度范围宽。常用45钢、40Cr、20CrMnTi(渗碳齿轮)、42CrMo(高强度轴)。锻件致密度高、纤维流线好,适合承受交变载荷的轴类、齿轮类零件。
- 型材毛坯:直接选用圆钢、方钢、板材、管材。Q235、45钢、6061铝合金等易于切割。适合尺寸规整、批量灵活的结构件。注意板材轧制方向对力学性能的各向异性影响。
- 焊接毛坯:选焊接性良好的材料,如Q235、Q345、304不锈钢。对含碳量高的材料(如45钢)需预热和焊后热处理,否则易开裂。
经验法则:大批量复杂形状优先铸件,高强度交变载荷优先锻件,单件小批量优先型材或焊接件。
二、再看尺寸:零件尺寸效应与材料强度的匹配
尺寸效应常被忽视——同一材料在不同截面尺寸下,其力学性能差异显著。
- 小尺寸零件(<50mm):材料淬透性好,可选高硬度材料如GCr15(轴承钢)、Cr12MoV(冷作模具钢)。注意小尺寸零件对表面缺陷敏感,疲劳强度受表面质量主导。
- 中等尺寸零件(50~300mm):需关注淬透性临界直径。例如45钢在水淬时临界直径约15~20mm,油淬仅约10mm。若截面有效厚度超过临界值,心部硬度不足,需改用40Cr、42CrMo等合金钢。
- 大尺寸零件(>300mm):优先选淬透性高的合金钢(如34CrNiMo6)或采用调质+表面淬火复合工艺;铸件需校核壁厚效应导致的强度折减;焊接件需考虑焊缝热影响区对整体承载的影响。
核心提醒:设计图纸标注材料的应注明力学性能要求(如调质硬度、抗拉强度),而不仅仅是材料牌号。
三、分析受力:以失效模式反推材料性能指标
材料选择应紧扣零件的主要失效模式,而非盲目追求高强度。
- 疲劳断裂主导(轴、齿轮、连杆):选疲劳强度高的材料,注重表面质量与表面强化(渗碳、氮化、喷丸)。40Cr调质后疲劳极限约300MPa,渗碳后可达500MPa以上。
- 磨损主导(滑动轴承、导轨、模具):选耐磨材料如GCr15、高锰钢、硬质合金或表面镀硬铬。硬度需高于磨粒硬度或配对件硬度。
- 塑性变形主导(安全销、过载保护件):选屈服强度适中、延伸率高的材料,如Q235、20钢,确保过载时先变形后断裂。
- 腐蚀环境(化工设备、海洋结构):选304/316不锈钢、双相钢或工程塑料(PTFE、POM),并辅以涂层防护。
四、兼顾工艺性与经济性:选材的落地约束
- 切削加工性:易切削钢(Y12、Y15)适合大批量自动车床加工;不锈钢需低速大进给,刀具磨损快;铝合金注意粘刀问题。
- 热处理变形:细长轴类零件若选40Cr淬火,需校直或预留磨削余量;复杂模具钢需考虑等温淬火减少变形。
- 成本平衡:在满足性能前提下,优先选国产牌号通用材料(如45钢、Q235),避免动辄选用进口合金;对非关键尺寸部位,可局部使用低成本材料或通过结构优化替代高成本材料。
- 供应与库存:长周期特殊材料需提前备料;工程更改时考虑库存余料的再利用。
机械零件材料选择不是单一的材料性能排序,而是毛坯工艺、尺寸效应、受力状态与制造成本的系统权衡。建议工程师建立“材料—毛坯—热处理—尺寸—失效模式”的五维选材清单,在出图前逐项确认。唯有如此,才能让每一处材料标注都有据可依,避免“拿来主义”带来的隐性质量风险。