基于数控编程的机械零件加工工艺分析与实践
一、引言
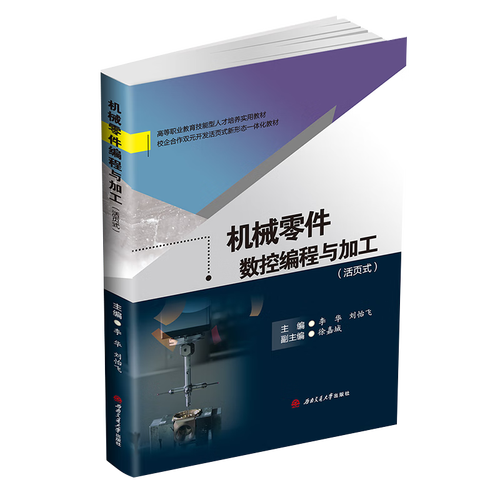
随着现代制造业的高速发展,数控编程与加工技术已成为机械零件制造领域的核心手段。李华主编的《机械零件数控编程与加工》(第一版)系统地阐述了数控编程的基础理论、工艺规划与实操技巧,为机械类专业学生和技术人员提供了重要参考。本文结合该书的核心内容,围绕机械零件的数控编程与加工工艺进行深入分析,探讨从零件图样分析到成品检验的全流程关键技术。
二、机械零件数控加工工艺分析
在数控加工前,必须对机械零件进行全面的工艺性分析。需根据零件图样明确其几何形状、尺寸精度、表面质量及技术要求,判断零件的结构工艺性是否适合数控加工。例如,对于箱体类、轴类、盘套类等典型零件,应重点考虑装夹方式、刀具可达性以及加工余量的合理分配。确定毛坯类型与尺寸,结合零件材料(如45钢、铝合金、不锈钢等)的切削性能选择合适的加工策略。李华在书中强调,工艺分析阶段应明确加工顺序的划分原则,即“先粗后精、先面后孔、先主后次”,以保证加工精度和效率。
三、数控编程的关键技术
数控编程分为手工编程与自动编程两种方式。对于形状简单、计算量小的零件,手工编程经济高效;对于复杂曲面或模具类零件,则需借助CAM软件(如UG、Mastercam)进行自动编程。编程过程中需重点考虑以下要素:
- 坐标系与对刀点的确定:合理设置工件坐标系(G54~G59),选择便于测量和换刀的对刀点,确保加工基准与设计基准统一。
- 刀具路径规划:根据零件轮廓特征选择合适的走刀方式(如顺铣、逆铣),优化切削参数(主轴转速S、进给速度F、切削深度)。李华书中指出,粗加工时应采用较大切削深度和进给量以提高效率,精加工时则需减小切削用量以保证表面质量。
- 程序校验与仿真:通过数控仿真软件对程序进行语法检查和轨迹验证,避免干涉与过切,确保程序安全可靠。
四、典型机械零件的加工实例
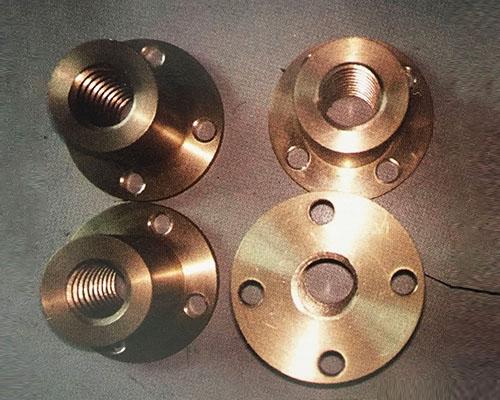
以典型的轴类零件为例,其加工工艺流程通常为:下料→粗车外圆→精车外圆→切槽→车螺纹→铣键槽→检验。在数控车床上,使用G71指令进行外圆粗车循环,G70进行精车;切槽采用G75指令,螺纹加工使用G92或G76指令。对于键槽的加工,则需在数控铣床或加工中心上完成。加工过程中需注意刀具补偿(如刀尖圆弧半径补偿G41/G42)的设置,并通过试切法修正加工误差。实践表明,合理的工艺规划与准确的程序编制可将零件尺寸精度控制在IT7~IT8级,表面粗糙度达到Ra1.6~Ra3.2。
五、加工质量控制与优化
数控加工质量受机床精度、刀具磨损、切削参数及工艺系统刚度等多因素影响。实际生产中,应定期检测刀具磨损状态,及时更换刀片;采用在线测量或首件检验制度,发现问题及时调整程序或补偿参数。通过优化切削液的使用、采用高速切削技术以及合理设计夹具,可进一步提升加工效率与表面完整性。李华在书中提到,数控编程人员应具备“工艺-编程-操作”一体化能力,才能在实际生产中灵活应对各种问题。
六、结论
机械零件的数控编程与加工是一项综合性技术,涉及工艺规划、程序编制、机床操作与质量检测等多个环节。李华编著的《机械零件数控编程与加工》(第一版)为学习者提供了系统的理论框架与实用案例。在实践中,唯有将工艺分析与编程技巧紧密结合,并不断积累加工经验,才能实现高效、高精度的零件加工,满足现代制造业对产品质量与生产周期的严苛要求。随着智能数控与自适应控制技术的发展,数控编程与加工将朝着更高程度的自动化与智能化方向持续演进。